 EN
バルブカバーサーフェスの適切な下処理は、漏れのないシールを確保するために不可欠です。当社の保証分析によると、これは装着後の再発漏れの最も大きな要因です。残留した旧ガスケット材や油膜、あるいは表面の微細な凹凸は、たとえ完璧なガスケットと完璧な締め付けトルクを用いてもシールを阻害します。なぜなら、シールとは本質的に接触問題であり、ガスケットは2つの対向面の間に存在する微細なギャップを埋めるものだからです。このギャップ内に異物が混入すれば、そこが漏れ経路となるのです。
汚染種別と対応処置のマップは、暗記する価値があります。古いRTVシーラントには、プラスチック製スクレーパーと化学溶剤の併用が必要です。単にスクレーピングだけでは、表面の微細な凹凸に汚れが残り、それが漏れ経路となるためです。金属製スクレーパーはアルミニウム製カバーを傷つける恐れがあり、複合材製カバーへの使用は厳禁です。コルク製ガスケットの残留物は、金属製カバーに対してのみカミソリ刃で除去しますが、フランジを傷つけないよう浅い角度で作業してください。油膜はブレーキクリーナーまたはアセトンで拭き取ってください。シリコン系溶剤は残留物を残し、接着性ガスケット材との相性が悪いため、使用してはいけません。アルミニウム表面の腐食やスケールには、細目(グレード7447以上)のスコッチ・ブライト・パッドを使用します。ワイヤーホイールや粗目研磨材は、表面の平面度を損なうため、絶対に使用してはいけません。
段階的に、当社のOEM顧客が従う手順は以下の通りです。まず、目視で確認できる古いガスケット材を、手作業または基材に適したスクレーパーで完全に除去します。次に、頑固な残留物にはガスケット除去用溶剤を塗布し、5~10分間浸透させた後、無理にこすり落とそうとはせず、自然に剥離させます。その後、不織布の布とブレーキクリーナーで清掃しますが、フランジ表面の汚染物質を内側へ押し込まず、中心から外側へ向かって拭き取るようにしてください。さらに、機械加工された直定規と0.05mmのフィーラゲージを用いて、キズ、溝、あるいは歪みを点検します。平面度の誤差が0.15mmを超える場合は、再取り付け前に修正が必要です。また、すべてのボルト穴が油、クーラント、および古いシール材で詰まっていないことを、許容される箇所ではボトミングタップを用いて確認します。最後に、表面が完全に乾燥していることを確認してください。溶剤の残留はRTVシリコーンの硬化を妨げるだけでなく、ガスケットが依存する摩擦係数にも悪影響を及ぼします。
典型的な現場での故障例:トヨタ2AZ-FEのオーナーが、上部からオイル漏れが発生したためバルブカバーガスケットを交換しました。ガスケットは新品で、締め付けトルクも適正ですが、わずか3週間で再び漏れが発生します。バルブカバーを取り外すと、タイミングチェーンカバーの近くにあるヘッドフランジの角に、古いRTV(ルームテンパラチュアボンド)の薄い灰色の汚れが残っているのが確認されます。この部分は、隣接する部品をすべて取り外さないとアクセスできないことで知られています。この汚れは厚さ0.5mm未満ですが、40mmの弧状領域においてガスケットをヘッド表面から0.05mm浮かせてしまうほどであり、熱サイクルが始まるとオイルがそこから漏れ出てしまいます。対策はトルクを増やすことではなく、より徹底的な清掃です。
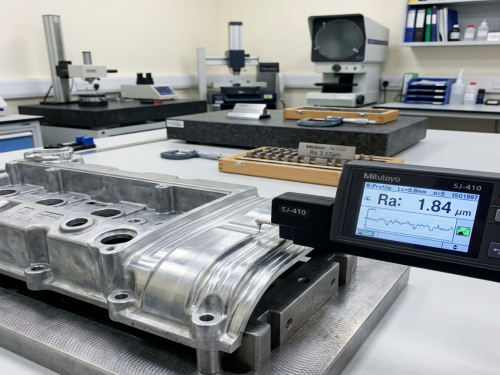
ナンセン・オート社(IATF 16949認証取得、バルブカバー発明特許保有)では、密閉面の平面度公差を厳密に管理しており、通常、全密封周辺部で0.10mm以下を実現しています。また、各生産ロットについて、フランジ全体を1回のスキャンでマッピングする画像検査を実施し、品質を確認しています。これにより、再現性の高い基準値が確立されます。設置作業者は、この基準値を損なわないよう、設置時に異物混入を防ぐ責任があります。
文章による比較:ブレーキクリーナーは揮発性が高く、速やかに蒸発するため、ほとんどのシール面清掃に最も適した洗浄剤です。アセトンはより強力ですが、一部のプラスチックや複合材製カバーフィニッシュを侵す可能性があるため、金属面のみに使用すべきです。キャブレタークリーナーは油性残留物を残すため、ガスケット面には使用してはいけません。イソプロピルアルコールは安全性が高いものの、乾燥が遅く、しばしば拭きムラが残ります。WD-40はシール面には一切使用してはならず、これは潤滑剤であり、洗浄剤ではありません。
業界でよく見られる失敗例:複合材製カバーにカッターナイフを使用すること——切り傷だけでも、ガスケットでは補えない漏れ経路が生じる。熱サイクル履歴のあるアルミニウム製カバーで定規による平面度チェックを省略すること——高走行距離エンジンでは軽微な歪みがよく見られ、これを修正するにはカバー表面をフライス加工するか、カバー自体を交換する必要がある。ボルト穴に洗浄剤の残留物を残すこと——盲孔内での油圧ロックによりボルトが正しく座らず、「正しい」締め付けトルクに達しようとする過程でボス部が割れる恐れがある。組立前にボルト穴をエアブローしないこと——盲孔内のオイルは摩擦係数を低下させ、誤ったトルク値を表示させる。
よくある質問:
よくあるご質問:Q:複合材製バルブカバーにワイヤーブラシを使ってもよいですか? A:いいえ。ワイヤーブラシは複合材カバーの表面を過剰に削り取り、成形時に付与された密閉用幾何形状(シール面の平面度)を損ないます。複合材表面にはプラスチック製スクレーパーと化学洗浄剤のみをご使用ください。
よくある質問:Q: 成形ガスケットの代わりにRTVを使用する場合、表面処理は必要ですか? A: はい、むしろより厳格な処理が必要です。RTVは、適切な接着のため、さらに清潔で乾燥した表面を必要とします。硬化反応は油分によって阻害され、溶剤残留物によって中断されます。清潔な状態で施工されたRTV継ぎ目は、一部の用途において成形ガスケットよりも長寿命です。一方、汚れた状態で施工されたRTV継ぎ目は数週間で漏れを生じます。
よくある質問:Q: 密封面の平面度はどの程度必要ですか? A: 多くのOEMでは、アルミニウム製ヘッドの場合、全周にわたって0.10mm以内、鋳鉄製ヘッドの場合、0.15mm以内と規定しています。0.20mmを超えると、ガスケットの圧縮ではギャップを埋められず、ほぼ確実に漏れが発生します。直尺とフィーラゲージを用いれば、機械測定を行わずに迅速な確認が可能です。
FAQ:Q:ナンセン・オートは出荷前にフランジの平面度をどのように検証していますか? A:すべての新規カバーモデルについて、OEM図面に基づき三次元測定機(CMM)で測定を行っており、量産工程では画像検査を用いてフランジ全体の平面度およびガスケットチャネルの深さをスキャン検査しています。このプロセスは、当社のIATF 16949管理計画の一環であり、当社シ県工場から出荷される部品が、当社の80カ国以上の輸出市場で見られる広範な温度および振動条件下でも確実にシールを維持できる理由の一つです。